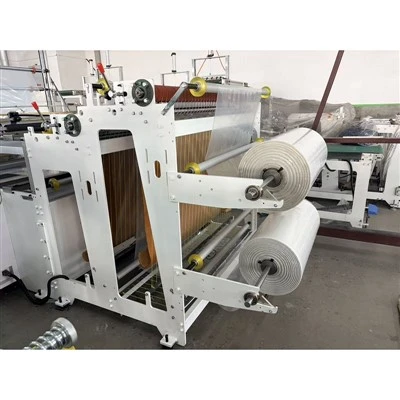
Έλεγχος θερμοκρασίας: Η θερμοκρασία στεγανοποίησης{0}}της θερμότητας πρέπει να ρυθμιστεί ανάλογα με το πάχος του υλικού, συνήθως μεταξύ 120-200 μοιρών. Η υπερβολική θερμοκρασία μπορεί να προκαλέσει την καύση του υλικού, ενώ η ανεπαρκής θερμοκρασία θα οδηγήσει σε αδύναμη σφράγιση.
Ρύθμιση πίεσης: Η πίεση στεγανοποίησης συνιστάται να ελέγχεται μεταξύ 0,3-0,6 MPa για να διασφαλιστεί η αντοχή πρόσφυσης αποφεύγοντας την υπερφόρτωση του εξοπλισμού.
Ταίριασμα Ταχύτητας: Η ταχύτητα του μεταφορικού ιμάντα πρέπει να συντονίζεται με το χρόνο σφράγισης. Για παράδειγμα, σε γραμμές παραγωγής υψηλής ταχύτητας (50-100 πακέτα ανά λεπτό), ο χρόνος σφράγισης θα πρέπει να μειωθεί σε 0,2-0,5 δευτερόλεπτα.
Κατά τη λειτουργία, τα θερμαντικά στοιχεία και ο μεταφορικός ιμάντας θα πρέπει να ελέγχονται τακτικά για φθορά για να αποφευχθεί η πτώση της ποιότητας στεγανοποίησης λόγω γήρανσης των εξαρτημάτων.